es
 English
 中文简体
 Français
 Español
 Latine
 عربى
Noticias de la industria
Estándares de prueba de compresión de espuma para cojines de sofá: ASTM D3574, ISO 3386 y más
Contenido
- 1 Lo que realmente miden las pruebas de compresión de espuma del cojín del sofá
- 2 La familia de estándares detrás de una especificación de cojín
- 3 Cómo se ejecuta realmente una prueba de compresión
- 4 Leyendo los números: rangos típicos de espuma para cojines de sofá
- 5 Los cinco números que se ubican junto a la dureza en una hoja de especificaciones
- 6 Donde los estándares divergen según la región
- 7 Cinco errores de prueba que cambian silenciosamente el resultado
- 8 Cómo probamos la compresión en nuestro propio laboratorio de espuma
- 9 De datos de laboratorio a un sofá en el que realmente puedes sentarte
- 10 Preguntas frecuentes sobre las pruebas de compresión de espuma
- 10.1 ¿Cuál es la diferencia entre IFD y CFD?
- 10.2 ¿Qué valor de compresión debe tener la espuma de un cojín de sofá?
- 10.3 ¿Cuánto tiempo debe reposar la espuma antes de probarla?
- 10.4 ¿La densidad determina la firmeza?
- 10.5 ¿Qué norma se aplica a los cojines de los sofás en Europa?
- 10.6 ¿Pueden las pruebas de compresión predecir cuánto durará un cojín?
- 10.7 ¿La compresión al vacío cambia el rendimiento de la compresión?
- 10.8 ¿Qué tamaño de muestra se utiliza para las pruebas IFD?
Un cojín de sofá parece un objeto simple: un bloque de espuma de poliuretano flexible, a veces envuelto en fibra o espuma viscoelástica, metido dentro de una funda de tela. Sin embargo, la forma en que ese bloque responde al ser colocado miles de veces, durante veranos húmedos e inviernos secos, se rige por un conjunto de propiedades mensurables, y cada una de esas propiedades tiene un método de prueba detrás.
Si alguna vez reemplazó un cojín que se aplanó mucho antes de que la estructura del sofá mostrara desgaste, ya tendrá una idea de por qué son importantes los estándares de las pruebas de compresión. Éstas son la razón por la que dos cojines que parecen idénticos en una sala de exposición pueden comportarse de manera completamente diferente dos años después.
Esta guía recorre los estándares de pruebas de compresión que dan forma a la espuma de los cojines de los sofás en la actualidad, incluidos ASTM D3574, ISO 3386, ISO 2439 e ISO 1856, junto con sus equivalentes chinos GB/T. Analizaremos lo que realmente le dice cada número en una especificación de espuma, dónde difieren los métodos entre regiones y qué errores cambian silenciosamente los resultados de las pruebas en laboratorios reales.
Lo que realmente miden las pruebas de compresión de espuma del cojín del sofá
La prueba de compresión no es una sola prueba. Es una familia de procedimientos que responden a cuatro preguntas diferentes sobre el mismo bloque de espuma: cuánta fuerza se necesita para presionar la espuma hacia abajo, cuánta fuerza regresa cuando se retira la carga, cuánto espesor se pierde permanentemente y cómo cambia el material después del calor, la humedad y la carga a largo plazo. Dos de esos procedimientos tienen la mayor parte del peso en las especificaciones de los sofás cotidianos.
Deflexión de la fuerza de indentación (IFD)
IFD es el número de la sala de exposición. Una placa circular presiona una muestra de espuma grande y registra la fuerza requerida en una deflexión definida, más comúnmente entre el 25 y el 65 por ciento del espesor original. Según la prueba B1 de ASTM D3574, la muestra suele ser una sección de losa completa de aproximadamente 380 por 380 por 100 milímetros, y la platina es más pequeña que la muestra, por lo que la espuma puede abultarse hacia los lados.
Esa geometría es deliberada. Imita un cuerpo sentado presionando contra un cojín, donde la carga es local y la espuma circundante puede moverse. Esta es la razón por la cual un cojín de asiento se siente más suave de lo que la cifra IFD por sí sola podría sugerir, y por qué la misma espuma probada sobre una placa rígida puede parecer considerablemente más firme.
Deflexión de la fuerza de compresión (CFD)
CFD es el número de ingeniería. Una muestra más pequeña se comprime entre dos placas planas, de modo que toda la superficie se carga uniformemente y hay mucho menos espacio para que el material se abulte. El resultado normalmente se informa con una sola deflexión, a menudo del 25 por ciento o del 50 por ciento, según el producto y el estándar que se sigue.
CFD es más útil para secciones delgadas, capas laminadas, piezas moldeadas y envolturas acolchadas, donde la platina utilizada para IFD sería más ancha que la pieza misma. Para un cojín de sofá construido con varias capas de espuma, el CFD le indica cómo se comporta cada capa dentro de la pila en lugar de cómo se comporta el conjunto como un todo.
En la práctica, una especificación bien redactada de cojines de sofá a menudo cita ambos, porque describen dos situaciones físicas diferentes. IFD responde a lo que siente una persona cuando se sienta. CFD responde qué hace la espuma cuando se carga uniformemente dentro de una estructura que no puede moverse.
La familia de estándares detrás de una especificación de cojín
Los organismos de normalización han convergido en ideas notablemente similares, aunque los nombres y las unidades difieren. En Norteamérica, la ASTM D3574 sigue siendo el único documento de referencia con el que trabajan la mayoría de los proveedores de espuma, marcas de muebles y laboratorios de pruebas, y agrupa los métodos de densidad, dureza, compresión, tracción, desgarro y resiliencia en una sola norma. En Europa y gran parte del resto del mundo, el trabajo se divide en varios documentos ISO. Los métodos GB/T de China reflejan fielmente el enfoque ISO, razón por la cual la mayoría de las fábricas orientadas a la exportación informan resultados en ambos formatos.
| Estándar o prueba | Región típica | que mide | como se informa |
|---|---|---|---|
| ASTM D3574, Prueba B1 | América del Norte | Fuerza de indentación y deflexión en una muestra de losa completa | Fuerza al 25% y 65% de deflexión, más factor de soporte |
| ASTM D3574, Prueba C | América del Norte | Deflexión de la fuerza de compresión en una muestra pequeña | Fuerza en una deflexión elegida, a menudo 25% o 50% |
| ASTM D3574, Prueba D | América del Norte | Conjunto de compresión estática después del envejecimiento por calor. | Porcentaje de espesor perdido después de 22 horas a 70 grados centígrados |
| ISO 2439 | Europa e internacional | Dureza de indentación de materiales celulares flexibles. | Dureza en indentaciones definidas, comúnmente 25% y 65% |
| ISO 3386, Partes 1 y 2 | Europa e internacional | Comportamiento tensión-deformación a compresión, dividido por rango de densidad | Deflexión de la carga de compresión al 25% y 40%, más factor de hundimiento |
| ISO 1856 | Europa e internacional | Conjunto de compresión bajo deflexión constante | Porcentaje establecido después de un tiempo y temperatura definidos |
| GB/T 10807 | China | Dureza de indentación, alineada con ISO 2439 | Valores de dureza al 25% y 65% de indentación. |
| GB/T 6669 | China | Juego de compresión, alineado con ISO 1856. | Porcentaje fijado bajo condiciones definidas |
Para una marca de muebles que compra en distintas regiones, la conclusión práctica es que una cifra de IFD del 25 por ciento y una cifra de CLD del 25 por ciento no son números intercambiables, aunque ambos describen la dureza. Provienen de diferentes tamaños de muestras, diferentes rutinas de acondicionamiento y diferentes secuencias de deflexión. Una especificación que combina las dos sin decirlo es la fuente más común de confusión en la compra de espuma.
Cómo se ejecuta realmente una prueba de compresión
Las normas publicadas describen el procedimiento, pero la secuencia siguiente refleja lo que hace un laboratorio de espuma en un día normal de producción. Pequeñas diferencias en cualquiera de estos pasos pueden cambiar el resultado entre un cinco y un quince por ciento, lo que es suficiente para mover una espuma de una banda de firmeza a la siguiente.
- Maduración. La espuma recién producida se deja reposar en su estado natural, normalmente durante unas 72 horas, antes de cortar cualquier muestra. La espuma que se prueba demasiado pronto resulta más blanda y menos estable de lo que será después de que la reacción se haya asentado por completo.
- Acondicionamiento. Las muestras cortadas se acondicionan en una atmósfera controlada, típicamente 23 grados Celsius más o menos 2 grados y 50 por ciento de humedad relativa más o menos 5 por ciento, de modo que cada muestra en una comparación comience con el mismo estado de humedad y temperatura.
- Preparación de muestras. Para IFD, la muestra es una losa rectangular con bordes cuadrados y paralelos, libre de piel, huecos y líneas de molde visibles. Para CFD o conjunto de compresión, las piezas más pequeñas se cortan a las dimensiones exactas indicadas en el método.
- Configuración de la máquina. Se equipa una máquina de prueba universal con la platina correcta, se verifica la celda de carga y se establece la velocidad de la cruceta, generalmente 50 milímetros por minuto para trabajos de indentación. El diámetro del plato importa: un cambio en el área de contacto cambia el resultado.
- Secuencia de carga. La platina presiona la muestra hasta la primera desviación objetivo, la mantiene durante un tiempo de permanencia definido, registra la fuerza, luego continúa hasta la segunda desviación objetivo y registra nuevamente. Algunos métodos añaden un ciclo de preflexión para romper la estructura celular antes de la medición.
- Cálculo. Las fuerzas registradas producen las cifras principales: 25 por ciento IFD, 65 por ciento IFD y el factor de apoyo, que es el valor del 65 por ciento dividido por el valor del 25 por ciento. En un ciclo separado, la diferencia entre las curvas de carga y descarga da la cifra de histéresis o pérdida de energía.
- Conjunto de compresión. Una muestra separada, a menudo una pila de discos delgados, se comprime al 50 por ciento de su espesor original y se mantiene a una temperatura elevada, comúnmente 70 grados Celsius, durante 22 horas. Luego se libera, se deja que se recupere y se mide nuevamente. La diferencia de espesor, expresada como porcentaje, es la deformación por compresión.
- Informes. Un informe útil indica el estándar seguido, la geometría de la muestra, el tiempo de acondicionamiento, el tamaño de la platina, la secuencia de deflexión y los tiempos de permanencia. Sin esos detalles, una única cifra de dureza casi no tiene sentido.
Leyendo los números: rangos típicos de espuma para cojines de sofá
El siguiente cuadro muestra rangos indicativos de IFD del 25 por ciento para diferentes roles de asiento. Estos son rangos de trabajo en lugar de reglas fijas, porque la estanqueidad de la funda, las capas envolventes y la profundidad del cojín modifican la sensación final. Sin embargo, son un punto de partida razonable cuando una marca redacta una especificación por primera vez.
Valores complementarios que vale la pena escribir en la misma especificación
Una especificación de cojín que sólo menciona la dureza está a medio terminar. La dureza te indica cómo se siente la espuma el primer día. La densidad, el factor de soporte, la compresión y la resiliencia juntos le dicen cómo se sentirá en el tercer año, que es el número que realmente interesa a la mayoría de los clientes.
Los cinco números que se ubican junto a la dureza en una hoja de especificaciones
Los compradores experimentados de espuma rara vez discuten sobre una sola cifra de forma aislada. Leen la especificación como un conjunto de valores relacionados, porque las propiedades interactúan entre sí y una debilidad en una generalmente se manifiesta como una queja sobre otra.
factor de apoyo
También llamado módulo de compresión o factor de hundimiento, este es el valor del 65 por ciento dividido por el valor del 25 por ciento. La espuma convencional a menudo se sitúa entre 1,6 y 2,0, mientras que los grados de alta resiliencia superan los 2,2. Un factor de soporte más alto significa que el cojín se reafirma progresivamente a medida que se comprime, en lugar de tocar fondo bajo un modelo más pesado.
Conjunto de compresión
El porcentaje de espesor perdido permanentemente después de una compresión prolongada bajo calor. Más bajo es mejor. Es el indicador de laboratorio más cercano al hundimiento que aparece en un sofá muy usado.
Histéresis
La energía perdida entre las curvas de carga y descarga. Una histéresis más baja significa que la espuma devuelve energía en lugar de absorberla, que es lo que se siente bajo los pies de un cojín elástico y sensible.
Resiliencia
Medido con una bola de acero caída sobre la espuma, con la altura de rebote expresada como porcentaje. La espuma de alta resiliencia normalmente tiene un rendimiento superior al 50 por ciento, lo que se correlaciona fuertemente con una sensación de vida en lugar de muerte.
densidad
No es un resultado de compresión, sino el techo de durabilidad. La espuma por debajo de aproximadamente 25 kilogramos por metro cúbico puede funcionar bien cuando es nueva y aún así perder soporte rápidamente, porque simplemente hay menos material que resiste la fatiga.
El conjunto de compresión merece especial atención porque es el valor que sigue más de cerca las quejas del mundo real. Una espuma de asiento que después de 22 horas a 70 grados centígrados alcanza una temperatura superior al diez por ciento ya nos ha dicho algo sobre cómo se comportará después de dos veranos en un salón cálido. En nuestras propias pruebas, tratamos cualquier valor cercano a dos dígitos como una señal de advertencia y revisamos la formulación en lugar de la descripción de marketing.
 Colchón de espuma con memoria sólida personalizado para proyectos OEM y hoteleros Un colchón de espuma viscoelástica en capas sin espirales con base de soporte 45D, firmeza personalizable y embalaje comprimido al vacío; Las pruebas de compresión ayudan a predecir las impresiones corporales. Ver producto →
La misma lógica se aplica a todas las líneas de productos. Un colchón de espuma que pierde el diez por ciento de su espesor bajo una prueba de compresión mostrará impresiones visibles del cuerpo mucho antes de que la funda se desgaste, y el programa de prueba que las detecta es idéntico al utilizado para la espuma de los asientos.
Donde los estándares divergen según la región
Las marcas mundiales de muebles a menudo descubren que la misma espuma se puede describir de tres maneras diferentes según el mercado en el que se originó la especificación. Eso no es una contradicción; es una diferencia en la tradición de probar.
América del Norte
Domina la norma ASTM D3574. Los resultados generalmente se informan en libras fuerza por pulgada cuadrada o en libras para IFD, en una muestra de 15 por 15 por 4 pulgadas, y la cifra del 25 por ciento se trata como el valor principal de dureza. La deformación por compresión se expresa como porcentaje y se cita junto con las afirmaciones de durabilidad.
La cultura aquí favorece un estándar único consolidado que cubra densidad, dureza, tracción, desgarro y resiliencia en un solo documento, lo que lo hace conveniente para los equipos de adquisiciones.
Europa
El trabajo se divide en ISO 2439 para dureza por indentación, ISO 3386 para deflexión por carga de compresión e ISO 1856 para deformación por compresión. Las unidades métricas son estándar y con frecuencia se informa que el CLD tiene una compresión del 40 por ciento en lugar del 25 por ciento, lo que por sí solo puede hacer que una hoja de datos europea parezca más firme que una estadounidense.
El término más utilizado en las conversaciones es factor de hundimiento, más que factor de soporte.
China y Asia en general
Los métodos GB/T como GB/T 10807 y GB/T 6669 están técnicamente alineados con ISO, y las fábricas centradas en la exportación muy a menudo ejecutan procedimientos ASTM e ISO en la misma línea de producción. La doble presentación de informes se ha vuelto normal, porque el mismo contenedor de espuma puede ser especificado por una marca norteamericana e inspeccionado según una norma europea.
Para los compradores, la regla práctica es simple: preguntar siempre qué estándar y qué porcentaje de desviación produjeron el número en la hoja.
Cinco errores de prueba que cambian silenciosamente el resultado
Los resultados de las pruebas más controvertidos no provienen de equipos defectuosos. Provienen de pequeñas diferencias procesales que nadie anotó. Estos son los cinco que vemos con más frecuencia, y vale la pena comprobar cada uno la próxima vez que dos laboratorios no estén de acuerdo.
Probar la espuma demasiado pronto
Las muestras cortadas y probadas pocas horas después de la producción se leen más suaves y se recuperan más lentamente. La ventana de maduración existe por una razón, y saltarla reduce la dureza por un margen mensurable.
Ignorando la humedad
La espuma de poliuretano es higroscópica hasta cierto punto. Un laboratorio de invierno seco y uno de verano húmedo pueden producir lecturas diferentes del mismo lote a menos que se controle el acondicionamiento.
Cortar especímenes con piel adherida.
La piel exterior más densa de un bloque de espuma no se comporta en nada como el interior. Dejarlo sobre una pieza de prueba infla las lecturas de fuerza y oculta lo que realmente hará el núcleo del cojín.
Cambiar el tamaño de la platina entre laboratorios
Los resultados de la sangría dependen de la relación entre el diámetro de la platina y el área de la muestra. Una platina más pequeña sobre la misma espuma da una figura diferente, incluso si todo lo demás se mantiene constante.
Informar un valor como toda la historia
Una cifra de dureza sin deformación por compresión, densidad y resiliencia es una instantánea del primer día. No dice nada sobre si el cojín seguirá soportando cómodamente a una persona dos años después.
Cómo probamos la compresión en nuestro propio laboratorio de espuma
Fabricamos espuma de poliuretano desde 1996, comenzando con la espuma manual y pasando gradualmente a líneas automatizadas en dos bases de producción en Zhejiang y Jiangxi. Esa historia da forma a la forma en que realizamos las pruebas, porque los fracasos de los que nos enteramos tempranamente rara vez fueron dramáticos; eran cojines que poco a poco dejaron de hacer su trabajo.
Control de materia prima
La temperatura y el flujo de los componentes entrantes se registran continuamente, con bombas dosificadoras automáticas y control PLC que gestionan las etapas de formación de espuma y curado para que una formulación se comporte de la misma manera en julio que en enero.
Muestreo por lotes
Se toman muestras de cada lote después de la maduración y se acondicionan antes de realizar la prueba, de modo que los valores de dureza y compresión reflejen la espuma tal como se enviará realmente y no como salió de la línea.
Compresión y recuperación
Nuestro laboratorio interno utiliza equipos de dureza por indentación, pruebas de rebote de pelota y pruebas de tracción para monitorear la densidad, dureza, resiliencia y resistencia, con ejecuciones de compresión siguiendo el mismo protocolo de 70 grados Celsius utilizado internacionalmente.
Documentación
Los resultados se registran por lote bajo un sistema de gestión de calidad certificado según ISO 9001:2016, y los productos terminados se envían periódicamente para verificación de terceros para que las especificaciones del cliente puedan compararse con datos independientes.
Los visitantes suelen preguntarse por qué un fabricante de espuma necesita su propio centro de pruebas cuando existen laboratorios independientes. La respuesta es rapidez y honestidad. Cuando se ajusta una formulación, queremos saber dentro de un día si el número de conjuntos de compresión se movió, no dentro de un mes. Puede leer más sobre el equipo y la configuración de producción en nuestro pagina de fabrica .
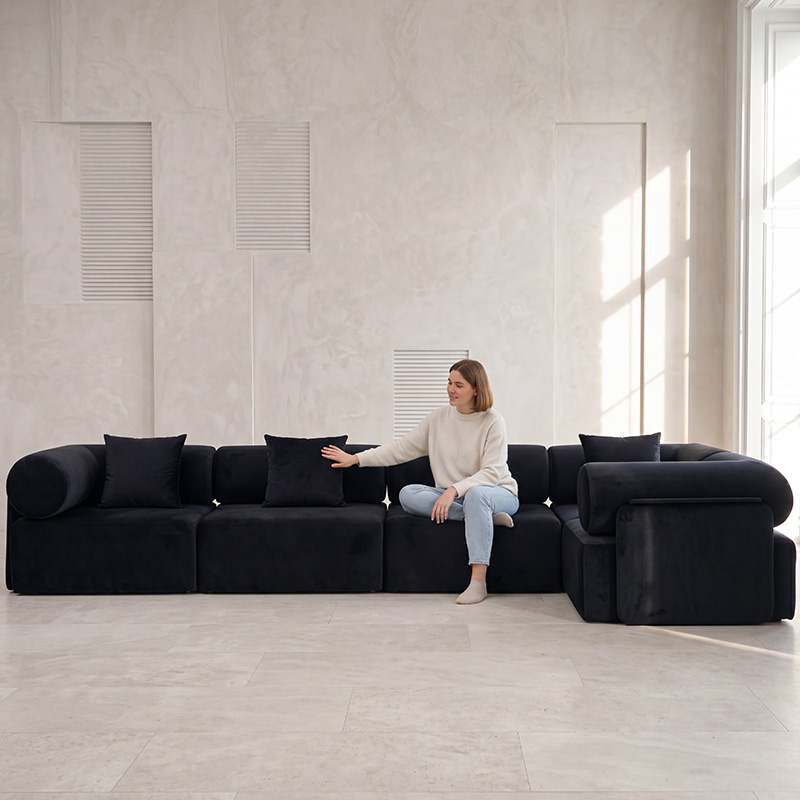 Gama de sofás de esponja comprimida al vacío para asientos modulares Una gama de sofás modulares sin marco, comprimidos al vacío que utilizan espuma de poliuretano de alta densidad, diseñados para recuperar su forma después del envío para importadores, minoristas y compradores de proyectos. Ver producto →
La recompensa se manifiesta en productos que viven o mueren según su comportamiento de compresión, desde asientos modulares hasta sofás de espuma comprimida que deben recuperar su forma completa después de semanas en una caja de envío.
De datos de laboratorio a un sofá en el que realmente puedes sentarte
Traducir los valores de las pruebas en un cómodo sofá es donde la experiencia importa más que cualquier cifra. Un sillón amplio y profundo distribuye el peso corporal de manera diferente a un banco de comedor compacto, por lo que la misma espuma puede parecer perfecta en uno y vaga en el otro. Como regla de trabajo aproximada, apuntamos a un factor de soporte superior a 1,8 y un ajuste de compresión inferior al cinco por ciento para cualquier cojín que se espera que mantenga su forma durante el uso diario, luego ajustamos la dureza hacia arriba para asientos más profundos y hacia abajo para cojines de respaldo.
Qué especificamos para un cojín de asiento
- densidad of 28 to 40 kilograms per cubic metre depending on the price band
- 25 por ciento de IFD adaptado a la función de asiento prevista, no a un medio genérico
- factor de apoyo above 1.8 so the foam firms up rather than collapsing
- Conjunto de compresión under five percent after heat ageing
- Rebote de la pelota superior al 50 por ciento para grados de alta resiliencia
Lo que comprobamos antes del envío.
- Tiempo de recuperación después de la compresión y envasado al vacío.
- Consistencia entre las caras superior e inferior del bloque.
- Dureza del núcleo y de la superficie después de aplicar la cubierta.
- Variación entre lotes dentro de las bandas de tolerancia acordadas
- Documentación that matches the buyer's declared standard
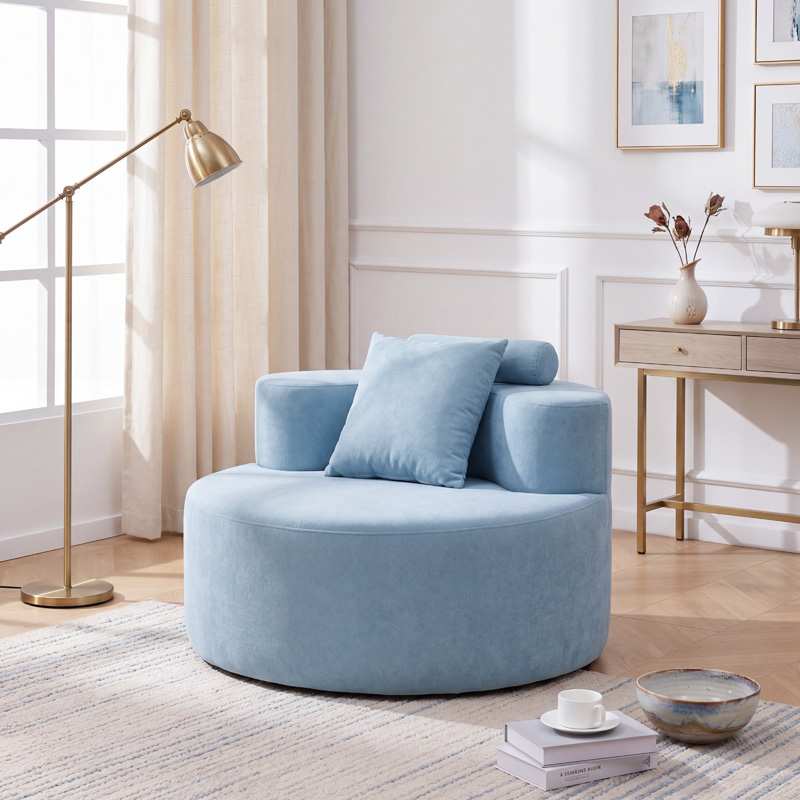 Chaise lounge profundo extra ancho de 46 pulgadas con pana Esta tumbona de 46 pulgadas ofrece asientos amplios y profundos con pana de pelo largo y dos cojines, lo que requiere espuma que resista tocar fondo bajo cargas concentradas. Ver producto →
Los asientos amplios y profundos son un buen ejemplo de por qué los números deben leerse juntos. Una silla de proporciones generosas necesita una espuma que resista tocar fondo bajo una carga concentrada, lo que significa que el factor de soporte y la compresión soportan más peso que la dureza bruta. Una espuma que se ve firme en una placa de laboratorio pero que tiene una recuperación débil aún se sentirá cansada después de un año de uso diario.
La compresión al vacío añade una variable más al panorama. La espuma que se comprime a una fracción de su volumen para su envío depende de su estructura celular para recuperarse, y las mismas propiedades que gobiernan la deformación por compresión también gobiernan la recuperación. Los compradores que quieran comprender hasta qué punto se puede reducir el volumen de envío sin dañar la sensación del acabado pueden leer nuestras notas en Cómo la compresión al vacío reduce el volumen de envío .
Preguntas frecuentes sobre las pruebas de compresión de espuma
Estas son las preguntas que surgen con más frecuencia entre las marcas de muebles, los importadores y los diseñadores de productos durante las revisiones de especificaciones.
¿Cuál es la diferencia entre IFD y CFD?
IFD utiliza una pequeña platina sobre una muestra grande, lo que permite que la espuma se abulte hacia los lados, lo que imita un cuerpo sentado. CFD carga toda la superficie de una muestra más pequeña con placas planas. IFD describe cómo se siente un cojín; CFD describe cómo se comporta una capa de espuma dentro de una estructura.
¿Qué valor de compresión debe tener la espuma de un cojín de sofá?
Para los asientos que se utilizan a diario, un buen objetivo es un ajuste inferior al cinco por ciento después del ciclo estándar de envejecimiento por calor. Valores entre cinco y diez por ciento son comunes en espumas de menor costo, y cualquier valor superior al diez por ciento generalmente indica un problema de durabilidad que vale la pena investigar.
¿Cuánto tiempo debe reposar la espuma antes de probarla?
Una regla de trabajo ampliamente utilizada es alrededor de 72 horas de maduración antes de cortar las muestras, seguida de un acondicionamiento a temperatura y humedad controladas. Las pruebas inmediatamente después de la producción tienden a producir lecturas más suaves y menos repetibles.
¿La densidad determina la firmeza?
No. La densidad describe cuánto material está presente en un volumen determinado, mientras que la dureza describe cómo ese material resiste la compresión. Se pueden producir dos espumas con densidad idéntica con niveles de dureza muy diferentes, y dos espumas con la misma dureza pueden diferir sustancialmente en durabilidad.
¿Qué norma se aplica a los cojines de los sofás en Europa?
Europaan specifications typically reference ISO 2439 for indentation hardness, ISO 3386 for compression load deflection and ISO 1856 for compression set. Results are reported in metric units, and CLD is frequently quoted at 40 percent compression rather than 25 percent.
¿Pueden las pruebas de compresión predecir cuánto durará un cojín?
No puede predecir la vida útil en años, pero es un fuerte indicador de durabilidad relativa. La compresión combinada con densidad y resiliencia separa las espumas que se recuperan bien de las espumas que dejarán una impresión permanente con el uso regular.
¿La compresión al vacío cambia el rendimiento de la compresión?
La compresión a corto plazo no cambia las propiedades fundamentales de la espuma, siempre que la formulación esté diseñada para ello y la relación de compresión esté controlada. La velocidad de recuperación depende de la estructura celular, razón por la cual los datos de resistencia y deformación por compresión se revisan antes de aprobar una espuma para envases comprimidos.
¿Qué tamaño de muestra se utiliza para las pruebas IFD?
La norma ASTM D3574 normalmente utiliza una muestra de losa de aproximadamente 380 por 380 por 100 milímetros, con una sangría con una placa circular que es más pequeña que la muestra. La geometría exacta siempre debe indicarse en un informe de prueba, porque el tamaño de la platina y el área de la muestra influyen en el resultado.
Su dirección de correo electrónico no será publicada. Los campos obligatorios están marcados *
-
Cama para mascotas con esponja Cama ovalada de felpa teddy para perros con espuma viscoelástica Ver Más
-
Cama para mascotas con esponja Cama cuadrada de espuma viscoelástica suave y lujosa para mascotas para el invierno Ver Más
-
Sofá de esponja comprimida al vacío Sofá de espuma comprimida tipo caja para sala de estar libremente combinable Ver Más
-
Sofá de esponja comprimida al vacío Sofá cama de compresión de lujo sin marco, con luz multifuncional, modular y en forma de U, similar a una nube Ver Más
-
-
Información de contacto
-
 Base de Zhejiang: No. 791 Zhangxin North Road, Parque Industrial Xiaolin, ciudad de Cixi, Ningbo, China
-
Base de Jiangxi: Parque industrial Chihu, condado de Jiujiang, ciudad de Jiujiang, provincia de Jiangxi, China
-
 +86-137-3611-4073
-
 1520942191@qq.com
Enlace rápido
Productos
Copyright© Cixi Tiansheng Sponge Products Co., Ltd. Todos los derechos Reservado
OEM/ODM Fabricantes de sofás de espuma de poliuretano